Modernizacja linii technologicznej bez zatrzymania produkcji: jak to zaplanować
Linia pracuje na trzy zmiany, klienci czekają na dostawy, a zarząd chce ją przebudować. Opisuję, jak rozłożyć modernizację na etapy, żeby postój trwał dni, a nie tygodnie, i czego nie da się zrobić bez zatrzymania.
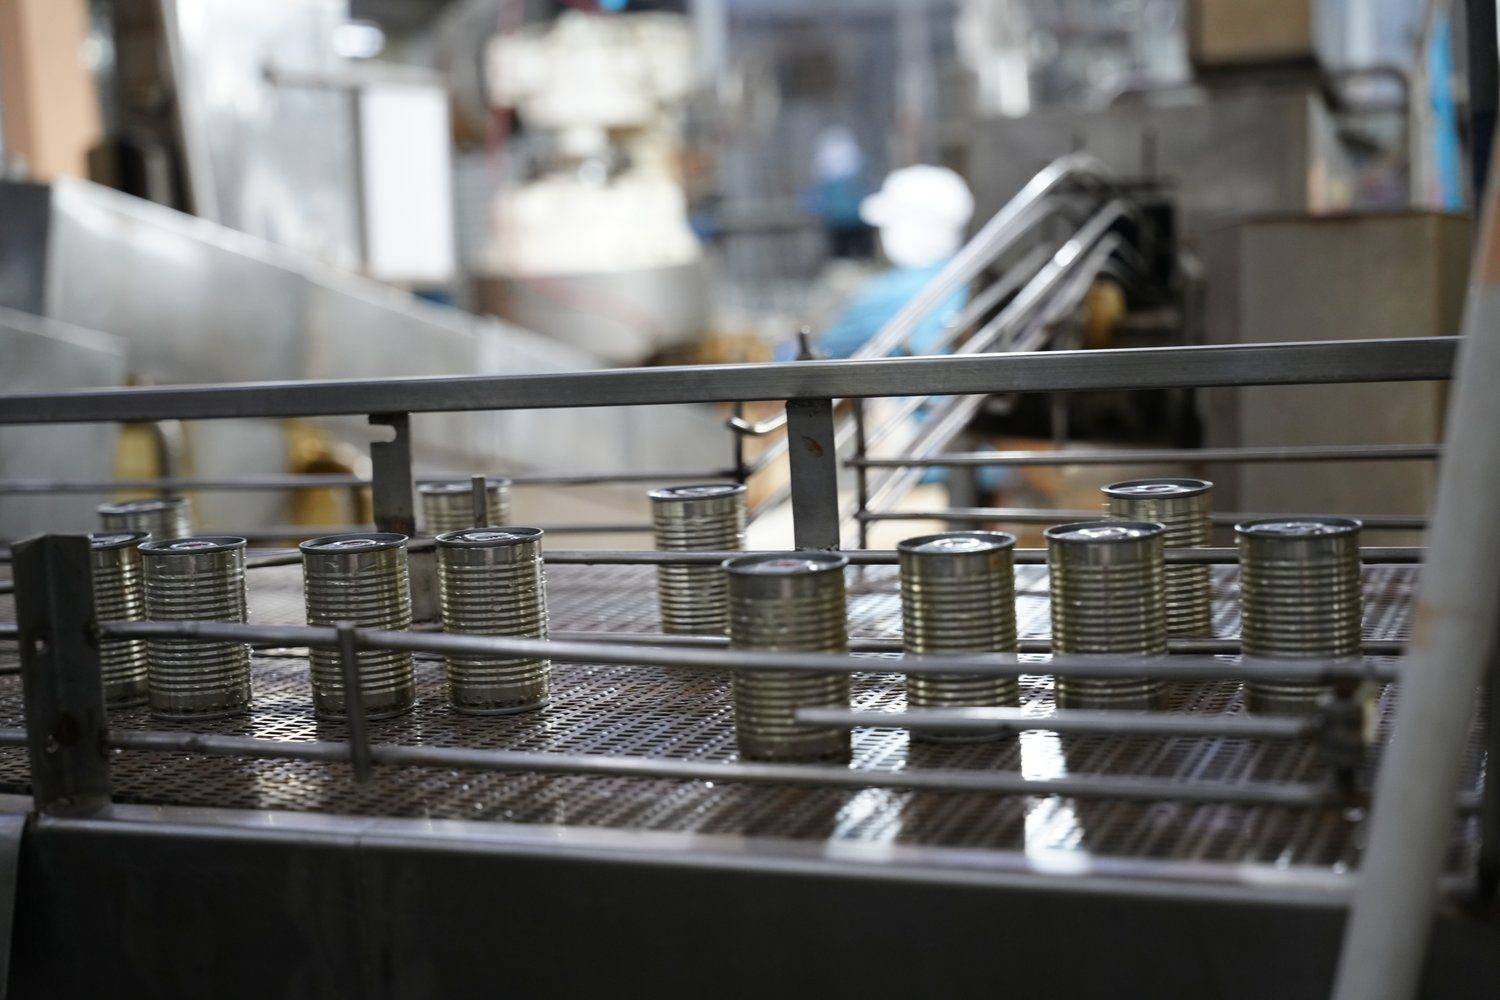
„Nie możemy stanąć” to zdanie, które słyszałem na każdym spotkaniu o modernizacji, w jakim brałem udział. Zwykle padało z ust kierownika produkcji, zaraz po tym, jak technolog pokazał plan przebudowy. I zwykle miało rację: linia pracowała na trzy zmiany, magazyn wyrobów gotowych był pusty, a klienci mieli w umowach kary za opóźnienia.
Tyle że linia, której nigdy się nie zatrzymuje, w końcu zatrzymuje się sama. W najgorszym momencie i na dłużej, niż ktokolwiek by zaplanował. Pytanie nie brzmi więc, czy stanąć, tylko jak skrócić postój do minimum i przenieść jak najwięcej prac poza niego.
Bez zatrzymania, czyli z bardzo krótkim zatrzymaniem
Uczciwie: modernizacja zupełnie bez postoju zdarza się rzadko. Da się bez przerwy w pracy wymienić oświetlenie, dołożyć czujniki albo przebudować coś obok linii. Ale gdy trzeba wpiąć nowy zbiornik w rurociąg, zmienić przenośnik albo wymienić maszynę w środku ciągu, linia musi stanąć.
Cel jest więc inny: zamienić jeden długi postój na kilka krótkich, zaplanowanych na weekendy, święta albo okresy mniejszego popytu. I sprawić, żeby w czasie każdego z nich na hali działo się tylko to, czego nie da się zrobić wcześniej.
Krok pierwszy: audyt tego, co jest
Zanim ktokolwiek narysuje nową linię, trzeba dokładnie wiedzieć, jak wygląda stara. Dokumentacja z odbioru sprzed piętnastu lat rzadko zgadza się z rzeczywistością. Przez lata ktoś dołożył obejście na rurociągu, przestawił czujnik, zmienił program w sterowniku i nigdzie tego nie zapisał.
Dobry audyt obejmuje:
- inwentaryzację na miejscu: pomiary, zdjęcia, trasy rurociągów i kabli, a nie tylko przegląd rysunków,
- wąskie gardła: która maszyna faktycznie ogranicza wydajność, bo nie zawsze jest to ta, o której wszyscy myślą,
- stan techniczny: co i tak trzeba będzie wymienić w ciągu kilku lat, więc warto to zrobić przy okazji,
- media: czy instalacja elektryczna, sprężone powietrze, woda i para wytrzymają większe zapotrzebowanie po modernizacji.
Jeśli mierzycie dostępność i wydajność linii, na przykład tak, jak opisywałem w pierwszym wydaniu o OEE, macie już połowę danych do audytu. Jeśli nie, warto zacząć zbierać je kilka miesięcy przed modernizacją, żeby potem mieć z czym porównać efekt.
Krok drugi: plan etapów zamiast jednej wielkiej przebudowy
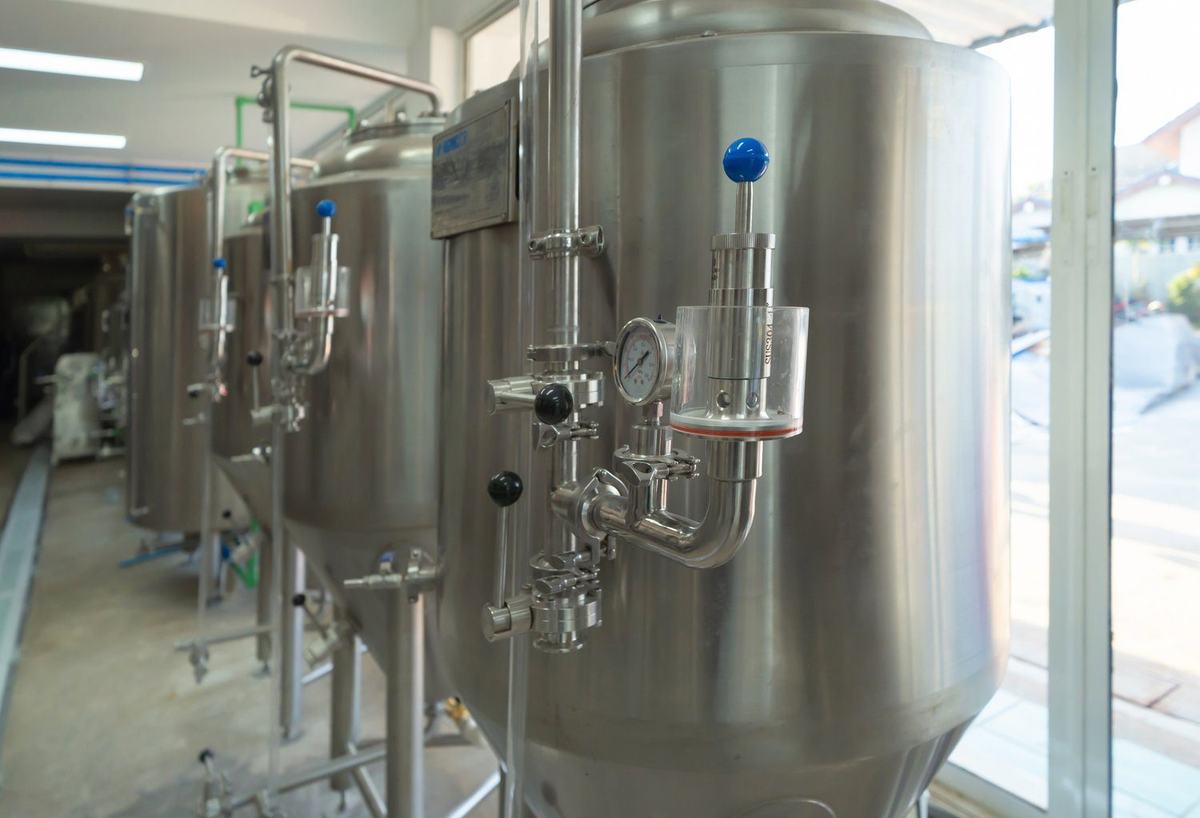
Na podstawie audytu dzieli się modernizację na etapy. Każdy etap powinien kończyć się działającą linią. Brzmi oczywiście, ale w praktyce oznacza to na przykład, że nowy zbiornik montuje się obok starego, podłącza rurociągi z zaworami odcinającymi, a samo przełączenie robi w czasie kilkugodzinnego postoju.
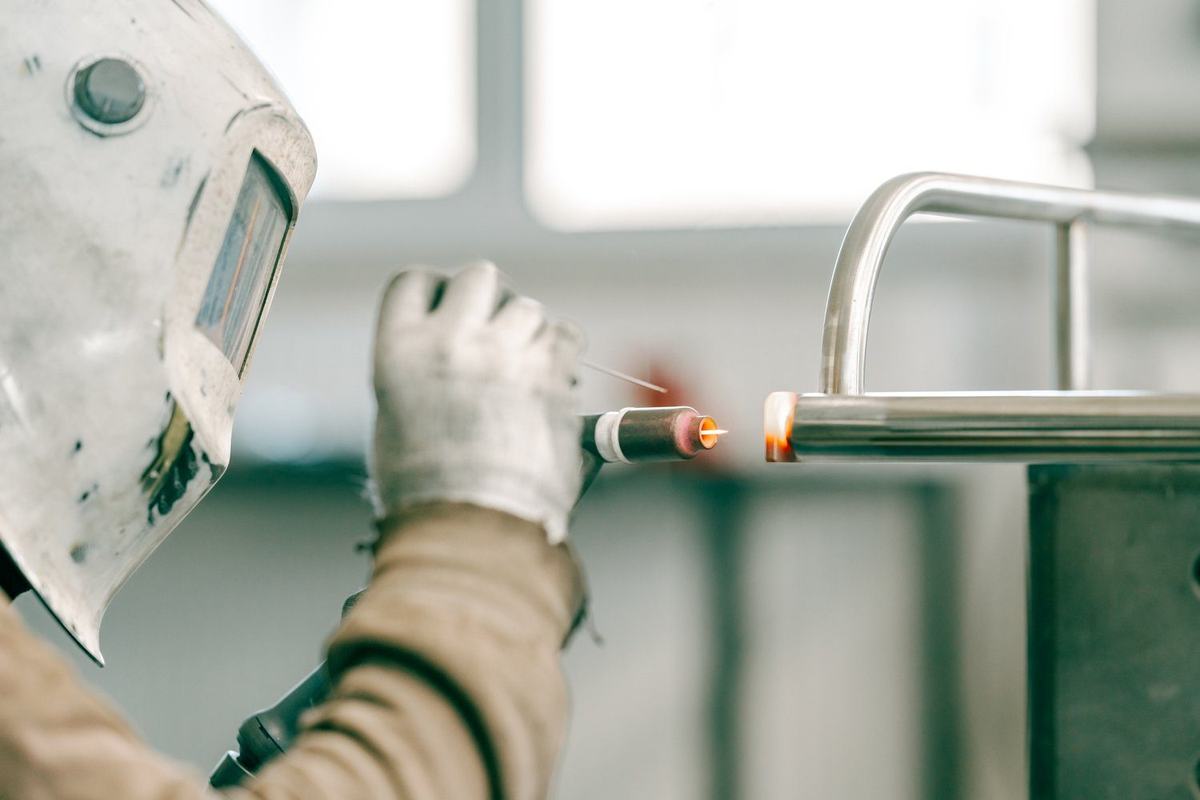
Przy takim planowaniu pomaga wykonawca, który zna zarówno projektowanie, jak i montaż. W branży spożywczej, chemicznej czy papierniczej dużą część pracy stanowią konstrukcje i rurociągi ze stali nierdzewnej, a ich prefabrykacja poza halą klienta skraca czas prac na miejscu. Przykładem firmy, która wykonuje i modernizuje linie technologiczne, jest PBO Kaszyński z Gniezna. Zajmuje się produkcją, montażem i uruchomieniem elementów linii ze stali nierdzewnej i kwasoodpornej dla zakładów z branży spożywczej, petrochemicznej, elektrotechnicznej i papierniczej, a w razie potrzeby także doborem komponentów i projektem instalacji. Firma podaje piętnaście lat doświadczenia oraz serwis gwarancyjny i pogwarancyjny. Dla zakładu z Dolnego Śląska Wielkopolska to nie jest daleko, a przy modernizacji ważniejsze od odległości jest to, czy wykonawca potrafi przygotować elementy tak, żeby na hali tylko je wstawić i połączyć.
O to warto zapytać każdego oferenta wprost: które prace wykonacie u siebie, a które u nas, i ile godzin postoju potrzebujecie na każdym etapie.
Krok trzeci: zapas i plan B na czas postoju
Postój zaplanowany to postój, do którego można się przygotować. Kilka tygodni wcześniej produkcja powinna zbudować zapas wyrobów gotowych na czas przestoju i na kilka dni po nim, bo rozruch po modernizacji rzadko idzie od razu z pełną wydajnością.
Dobrze jest też uprzedzić kluczowych klientów. Nie trzeba opowiadać o szczegółach. Wystarczy informacja, że w danym tygodniu dostawy będą realizowane z zapasu, a w razie pilnych zamówień trzeba je zgłosić wcześniej. Większość klientów to doceni. Nikt nie lubi dowiadywać się o problemie w dniu planowanej dostawy.
Krok czwarty: okno serwisowe zaplanowane co do godziny
Najkrótsze postoje modernizacyjne, jakie widziałem, miały jedną wspólną cechę: harmonogram rozpisany na godziny, z nazwiskiem osoby odpowiedzialnej za każdy punkt. Kto odcina media, kto demontuje, kiedy wjeżdża nowy element, kto robi próbę szczelności, kiedy elektryk podłącza zasilanie, kto ma ostatnie słowo przy rozruchu.
To ta sama logika, co przy przezbrojeniach, o których pisałem w tekście o SMED bez działu lean. Wszystko, co da się zrobić przed zatrzymaniem linii, robi się przed. Narzędzia, uszczelki, zawory, kable i dokumentacja leżą przy linii, zanim ktokolwiek ją wyłączy. Na postój zostaje tylko to, czego inaczej zrobić się nie da.
Druga dobra praktyka to bufor. Jeśli harmonogram przewiduje czterdzieści osiem godzin, zarezerwujcie sześćdziesiąt. Coś zawsze wyjdzie: zapieczona śruba, rura w innym miejscu, niż pokazywał rysunek, czujnik, który po podłączeniu pokazuje bzdury.
Bezpieczeństwo i formalności
Modernizacja linii to nie tylko praca techniczna. Każda istotna zmiana maszyny albo zespołu maszyn może oznaczać, że zakład staje się w świetle przepisów jej producentem, z obowiązkiem oceny ryzyka i nowej dokumentacji. Pisałem o tym szerzej przy okazji nowego rozporządzenia maszynowego. Zanim podpiszecie umowę z wykonawcą, ustalcie na piśmie, kto odpowiada za ocenę zgodności i dokumentację po przebudowie.
Do tego dochodzą zwykłe zasady pracy w czynnym zakładzie: prace pożarowe przy spawaniu, blokowanie i oznaczanie odciętych źródeł energii, wydzielenie strefy prac od części hali, która nadal pracuje. W zakładzie spożywczym także wymagania higieniczne, bo ekipa montażowa pracuje kilka metrów od otwartego produktu.
Po modernizacji: odbiór i porównanie
Rozruch to nie koniec projektu. Zaplanujcie kilka tygodni stabilizacji, w czasie których wykonawca jest dostępny, a wy mierzycie wydajność, dostępność i jakość tak samo jak przed modernizacją. Dopiero to porównanie pokaże, czy inwestycja dała to, co obiecywał biznesplan.
Dokumentację powykonawczą odbierzcie od razu, kompletną, z aktualnymi rysunkami i programami sterowników. Za piętnaście lat ktoś będzie planował kolejną modernizację i dobrze by było, żeby tym razem audyt zaczął się od dokumentów, które zgadzają się z rzeczywistością.
Na ten tydzień
- Wypiszcie, które elementy linii będą wymagały wymiany w ciągu trzech lat.
- Sprawdźcie, czy dokumentacja linii zgadza się z tym, co stoi na hali.
- Zaznaczcie w kalendarzu produkcji okresy, w których postój kosztuje najmniej.
- Przy rozmowie z wykonawcami pytajcie o liczbę godzin postoju na każdy etap, a nie tylko o cenę.
- Ustalcie, kto w zakładzie odpowiada za ocenę zgodności po przebudowie.
Linii nie da się modernizować bez zatrzymania. Da się ją modernizować tak, żeby klienci tego nie zauważyli.